Selagem por indução em frascos de vidro: o que muda e como validar o processo
A selagem por indução em frascos de vidro é uma aplicação que exige mais atenção do que a selagem em PET, PEAD ou PP. O equipamento continua aquecendo o alumínio do liner sem contato direto com o produto, mas a adesão ao bocal depende do conjunto formado por vidro, acabamento do gargalo, tampa, tratamento superficial e material selante.
Por isso, aumentar a potência ou reduzir a velocidade sem validar o conjunto pode gerar um resultado aparentemente bom, mas com baixa resistência, vazamentos ou abertura irregular. Neste guia, a ABEMAG TSI explica o que muda na aplicação em vidro, como escolher o liner, quais parâmetros testar e como preparar uma linha segura antes de escalar a produção.

Por que o vidro exige uma validação diferente?
Em recipientes plásticos, o polímero do bocal pode oferecer uma superfície relativamente previsível para a fusão com a camada selante do liner. No vidro, o material do frasco não se funde durante a selagem. A união acontece por meio do adesivo ou polímero apropriado do próprio selo, que precisa aderir ao acabamento do bocal.
Isso torna importantes fatores como rugosidade, limpeza, presença de revestimento, planicidade da boca, pressão da tampa e compatibilidade química. Uma pequena variação no acabamento do vidro pode mudar a área real de contato e alterar a força necessária para abrir o selo.
A Enercon destaca que alguns recipientes de vidro podem precisar de tratamento antes de aceitar adequadamente o selo de indução. A recomendação prática é testar o frasco real, com a tampa e o liner que serão usados na produção, em vez de aprovar o processo com amostras genéricas.
O conjunto correto é frasco, tampa e liner
Não existe um selo universal que resolva todos os produtos. A escolha começa pelo conjunto completo:
- Frasco: vidro, acabamento do bocal, diâmetro, planicidade e tolerâncias dimensionais.
- Tampa: material, diâmetro interno, profundidade, rosca, torque e espaço disponível para o liner.
- Liner: tipo de suporte, folha de alumínio, camada selante, adesivo, espessura e comportamento na abertura.
- Produto: viscosidade, gordura, acidez, solventes, pressão interna e sensibilidade ao calor.
O liner pode ser de uma peça, quando todo o selo é removido ao abrir a embalagem, ou de duas peças, quando a camada de suporte permanece na tampa depois que o alumínio se desprende. A escolha depende da experiência de abertura desejada, da possibilidade de resselagem e do nível de evidência de violação esperado.
O que avaliar no bocal de vidro?
Planicidade e área de contato
O liner precisa apoiar de maneira uniforme sobre a borda do bocal. Uma boca inclinada, lascada ou com variação elevada de altura concentra a pressão em alguns pontos e deixa outros sem contato suficiente. O resultado pode ser um selo parcial, mesmo quando o equipamento está corretamente ajustado.
Limpeza antes da aplicação
Resíduos de produto, óleo, pó de vidro, umidade ou partículas na borda funcionam como uma barreira entre o adesivo e o bocal. Em produtos viscosos, a limpeza do gargalo e o controle do enchimento são especialmente importantes. A seladora não corrige uma superfície contaminada.
Tratamento superficial
Dependendo da composição do vidro e do liner, pode ser necessário um tratamento que aumente a afinidade da superfície com o sistema adesivo. Esse tratamento deve ser definido e validado com o fornecedor do frasco e do liner, pois não é seguro presumir que uma solução usada em plástico terá o mesmo desempenho no vidro.
Como fazer um teste de desenvolvimento?
O teste deve ser planejado como uma pequena janela de processo, não como uma única amostra. Separe frascos do lote real, tampas do fornecedor habitual e o liner especificado para a aplicação. Depois, altere um parâmetro por vez para entender o efeito de cada mudança.
- Inspecione visualmente o bocal, a tampa e o posicionamento do liner.
- Confirme o torque de aplicação da tampa e registre o valor usado.
- Centralize o frasco no transportador e ajuste a altura do cabeçote.
- Comece com potência e velocidade conservadoras, seguindo a orientação do fabricante do equipamento e do liner.
- Faça amostras em diferentes combinações de potência, velocidade e distância.
- Aguarde o resfriamento do selo antes de avaliar abertura e resistência.
- Registre o resultado com fotos, lote, parâmetros, operador e horário.

Quais sinais indicam um ajuste inadequado?
Selo com adesão incompleta
Áreas sem brilho, falhas no contorno ou regiões que se soltam facilmente indicam contato, energia ou compatibilidade insuficientes. Antes de aumentar a potência, verifique limpeza, centralização, torque e liner.
Liner queimado, deformado ou com excesso de adesivo
Esse padrão pode indicar energia excessiva, tempo de exposição alto, distância inadequada ou liner incompatível. Aumentar a potência para compensar uma má transferência de energia pode piorar o resultado.
Abertura difícil demais
Uma vedação inviolável não precisa ser impossível de abrir. Se o consumidor rasga o recipiente, deixa resíduos excessivos ou precisa de uma ferramenta, o liner e o processo precisam ser reavaliados. O objetivo é combinar integridade com uma abertura previsível.
Vazamento após transporte
O teste de bancada pode não reproduzir vibração, variação de temperatura e pressão encontrados na distribuição. Para produtos líquidos, avalie também o comportamento após inversão, movimentação e armazenamento no ciclo esperado.
Cabeçote plano ou canal para frascos de vidro?
O cabeçote plano oferece flexibilidade para diferentes diâmetros, mas exige atenção ao alinhamento do recipiente. O cabeçote canal concentra o campo magnético ao redor da tampa e pode entregar um processo mais uniforme em aplicações contínuas, desde que a faixa de diâmetro seja compatível.
A seladora C1-40i da ABEMAG TSI pode ser configurada com cabeçote plano ou canal, tem 4 kW efetivos dedicados ao cabeçote, refrigeração à água em circuito fechado, CLP Siemens LOGO e esteira integrada. A produtividade anunciada de até 25.600 unidades por hora depende do conjunto frasco, tampa, liner, diâmetro e cabeçote; não deve ser tratada como resultado automático para qualquer embalagem.
Potência não substitui transferência eficiente
É comum comparar seladoras apenas pelo número de quilowatts. Entretanto, a potência nominal não explica sozinha quanto de energia chega ao liner. O desenho da bobina, a distância, o formato da tampa, a velocidade e a eficiência do cabeçote participam do resultado.
A referência técnica da Enercon explica que cabeçotes planos dispersam o campo por uma área mais ampla, enquanto cabeçotes tipo túnel concentram o campo ao redor da tampa. A mesma fonte alerta que mais quilowatts não garantem, sozinhos, maior velocidade ou melhor selagem.
Como validar a qualidade antes de liberar o lote?
Defina critérios objetivos com a equipe de qualidade. A inspeção visual é importante, mas não deve ser o único critério. Conforme o produto e o risco envolvido, a validação pode incluir teste de abertura, inspeção de cobertura, teste de vazamento, inversão do frasco, simulação de transporte e acompanhamento após armazenamento.
Para um processo industrial, documente a condição aprovada: fornecedor e lote do vidro, tampa, liner, torque, potência, velocidade, altura do cabeçote, temperatura ambiente e resultado dos testes. Quando mudar o fornecedor, o diâmetro, o acabamento do bocal, o liner ou a velocidade da linha, faça uma nova avaliação.
Integração com a linha de envase
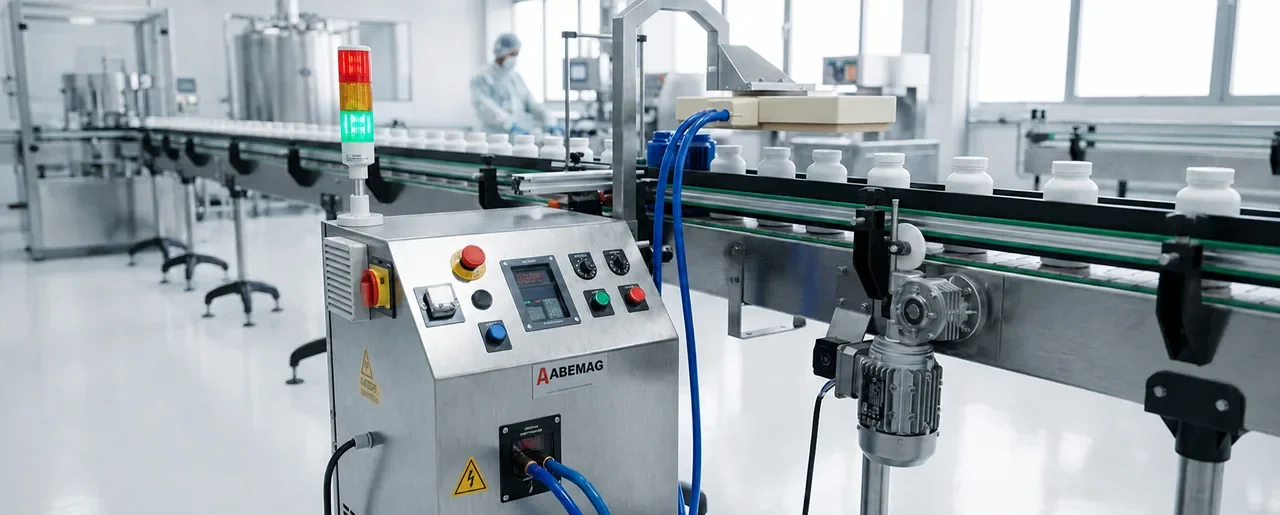
A seladora deve receber frascos estáveis, tampados e centralizados. A esteira transportadora precisa evitar vibração excessiva e manter a velocidade compatível com o cabeçote. Depois da selagem, a embalagem pode seguir para datação inkjet, rotulagem e inspeção.
Quando a linha tiver rosqueadora antes da seladora, o torque aplicado pela rosqueadora elétrica também entra na validação. Tampa frouxa reduz contato; tampa apertada demais pode alterar o liner, deformar a vedação ou prejudicar a abertura.
Segurança e manutenção
As seladoras automáticas devem ser instaladas e operadas conforme o manual, análise de risco e requisitos aplicáveis da NR-12. A C1-40i possui recursos de segurança informados pelo fabricante, como botoeira de emergência, relé de segurança e proteção do circuito de refrigeração.
Na rotina, acompanhe limpeza do cabeçote, estabilidade da esteira, alinhamento, cabos, alarmes e circuito de água nos modelos refrigerados. Qualquer intervenção elétrica ou manutenção deve ser feita por pessoa habilitada, com bloqueio e sinalização adequados.
Checklist para aprovar uma selagem em vidro
- Frasco, tampa e liner definidos para o mesmo conjunto.
- Bocal limpo, íntegro, plano e compatível com o adesivo.
- Torque de aplicação documentado.
- Altura, centralização e distância do cabeçote ajustadas.
- Potência e velocidade testadas com amostras reais.
- Integridade, abertura e vazamento avaliados depois do resfriamento.
- Critérios de aceitação registrados pela qualidade.
- Revalidação prevista para mudanças de material, fornecedor ou formato.
Conclusão
Selar frascos de vidro por indução é totalmente possível, mas exige uma abordagem de desenvolvimento diferente da usada em recipientes plásticos. O resultado depende da compatibilidade entre liner e bocal, da preparação da superfície, do torque, da centralização, da transferência de energia e dos testes de integridade.
A ABEMAG TSI pode avaliar o frasco, a tampa e o liner da sua aplicação e indicar a configuração mais adequada entre cabeçote plano, canal e modelos automáticos. Envie suas amostras e fale com a equipe técnica antes de escalar a produção.