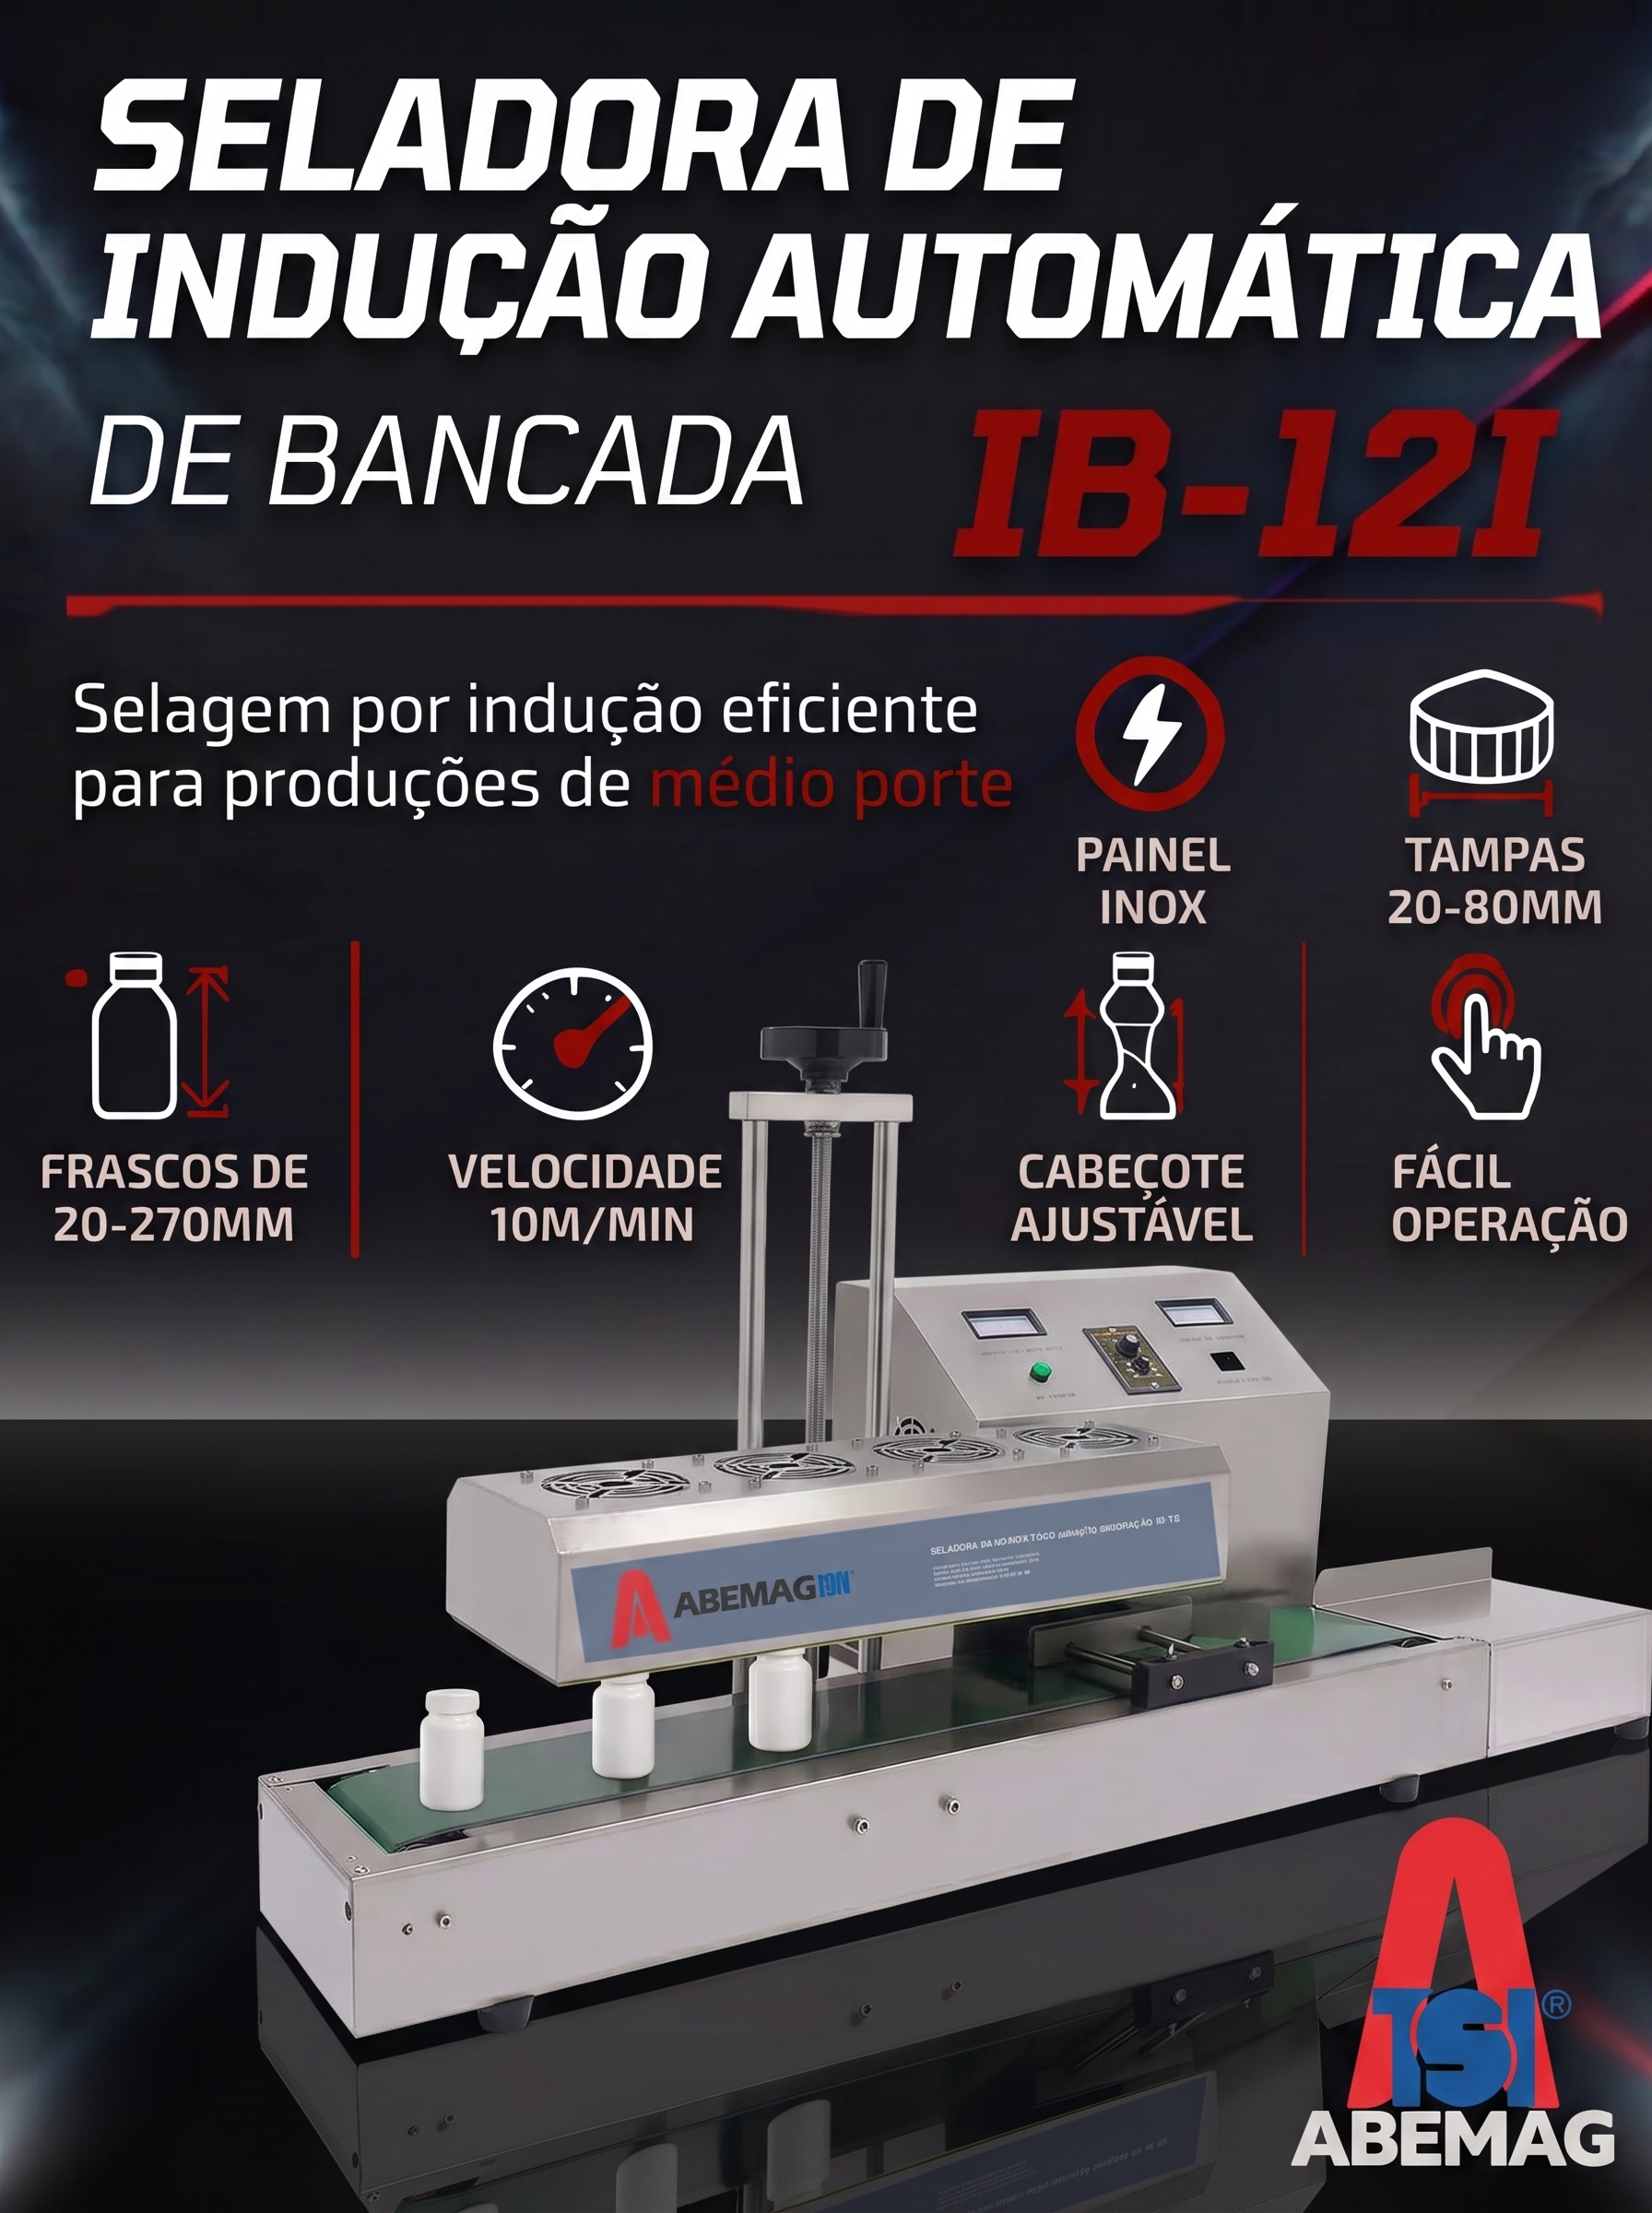
A selagem por indução fecha o bocal do frasco com um disco de alumínio, sem que nada encoste no produto. O equipamento não aquece a tampa nem o frasco: ele induz corrente elétrica dentro da própria folha de alumínio, que aquece por resistência e funde a camada selante contra a borda do bocal. O ciclo inteiro dura frações de segundo e acontece com a tampa já rosqueada.
O que acontece dentro da tampa
O processo tem quatro etapas, nessa ordem:
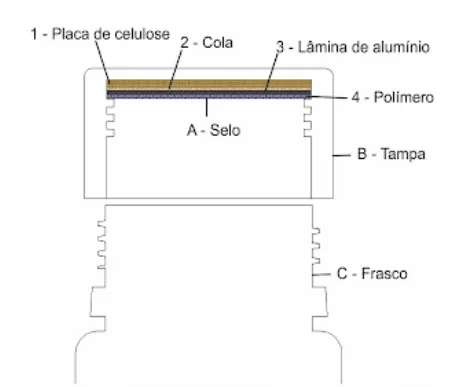
- O frasco chega com a tampa fechada. Dentro da tampa há um selo composto: uma camada de polímero selante voltada para o bocal, a folha de alumínio, uma camada de cera e um disco de papelão ou espuma que fica preso à tampa.
- O cabeçote gera um campo eletromagnético alternado de alta frequência. O campo atravessa a tampa plástica sem aquecê-la — plástico não é condutor.
- A folha de alumínio, que é condutora, reage. O campo induz correntes parasitas nela. Como o alumínio tem resistência elétrica, essas correntes viram calor por efeito Joule. É o alumínio que aquece, e só ele.
- A camada selante funde e adere ao bocal. O calor derrete a cera, que libera o selo do disco de papelão, e funde o polímero selante contra a borda do frasco. Ao esfriar, polímero e bocal viraram um corpo só.
Quando o consumidor abre a tampa, o disco de papelão fica na tampa e o selo de alumínio permanece colado no frasco. É por isso que o lacre é evidência de inviolabilidade: ele só sai rompendo.
Por que não há contato com o produto
Essa é a diferença que importa em alimento, cosmético e medicamento. Nenhuma parte do equipamento toca o produto, o bocal ou a tampa. O cabeçote passa por cima, o campo atravessa a tampa e o calor nasce dentro do selo. Não há transferência de resíduo, não há contaminação cruzada entre lotes e não há necessidade de higienizar a máquina entre produtos diferentes.
É também o motivo pelo qual a selagem por indução funciona com o frasco já cheio e fechado: o processo não depende de acesso ao interior da embalagem.
Fusão contra adesão: por que plástico e vidro são casos diferentes
Em frasco de plástico, o que segura o selo é fusão polímero contra polímero. A camada selante do selo precisa ser compatível com o material do bocal — PET pede um selante, PEAD pede outro, PP pede outro. Selante errado adere mal, ou adere tão bem que rasga o frasco na abertura.
Em frasco de vidro não existe fusão possível: vidro não é polímero e não derrete a essa temperatura. O selo precisa aderir por adesivo hot melt, e a superfície do bocal costuma exigir tratamento. Some a isso que o vidro é um dissipador de calor muito mais eficiente que o plástico, o que exige mais energia e um ajuste de tempo diferente. Na prática, vidro é caso especial: exige selo específico, validação com amostra e ajuste dedicado.
O que faz o selo falhar
Quase toda falha de selagem cai em uma destas quatro origens:
- Energia insuficiente ou excessiva. Pouca energia não funde o selante; energia demais queima o selo, deforma a tampa ou empola o alumínio.
- Tampa mal rosqueada. Se a tampa não assentou, o selo não encosta uniformemente no bocal e a vedação sai parcial. Por isso a rosqueadora com torque controlado costuma vir antes da seladora na linha.
- Bocal sujo ou molhado. Produto oleoso que respingou na borda migra por baixo do selante durante a fusão e impede a adesão. Alguns produtos exigem sopro ou limpeza do bocal antes da selagem.
- Distância ou alinhamento errados. A intensidade do campo cai rápido com a distância. Frasco desalinhado ou cabeçote alto demais aquecem menos, e a falha aparece de forma intermitente, difícil de diagnosticar.
Manual, de bancada ou automática
O processo físico é o mesmo nos três. O que muda é quem posiciona o frasco e quanto tempo o cabeçote fica sobre ele.
Na seladora manual, o operador aproxima o cabeçote de cada tampa. Na de bancada, o frasco passa por uma esteira curta sob o cabeçote fixo. Na automática de linha, o cabeçote fica sobre a esteira de produção e sela em fluxo contínuo, sem operador dedicado.
O que separa uma máquina boa de uma máquina fraca não é o processo, é quanta energia realmente chega ao selo. Duas seladoras podem anunciar a mesma potência e entregar produções muito diferentes, dependendo de onde essa potência é medida e do tipo de cabeçote — assunto tratado em detalhe na análise de eficiência em seladoras de indução.
Resumo
A selagem por indução aquece o disco de alumínio do selo por corrente induzida, sem tocar no produto, e funde a camada selante contra o bocal do frasco. Funciona em plástico por fusão e em vidro por adesivo hot melt. Falha quando falta ou sobra energia, quando a tampa não assentou, quando o bocal está sujo ou quando o alinhamento sai da faixa.
Para escolher o equipamento certo para a sua produção, veja a página de seladoras de indução.